Il ruolo del rotore in una pompa a vite
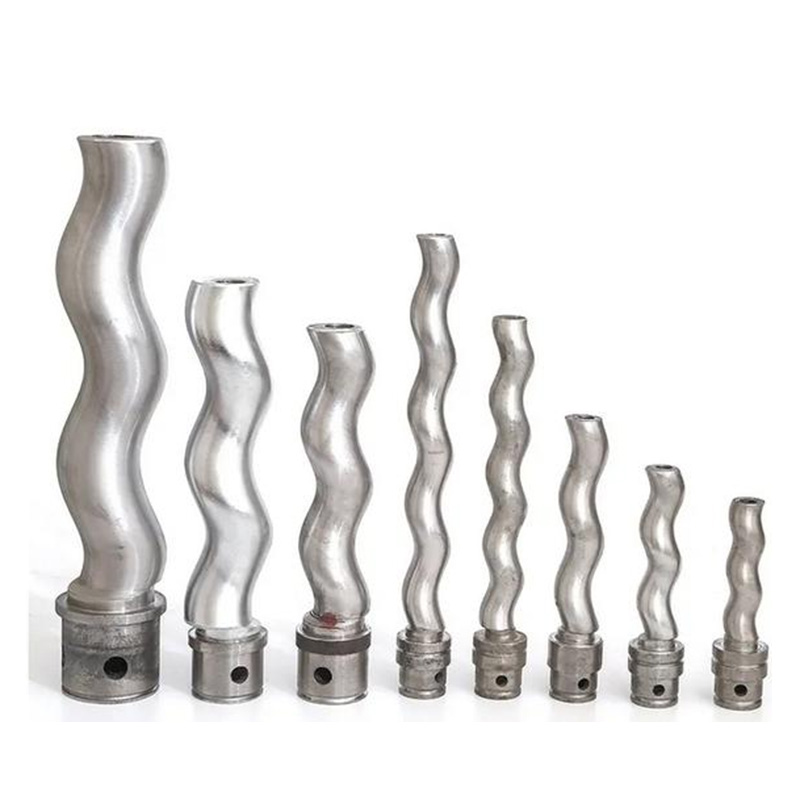
Il rotore è il componente centrale di lavoro di una pompa a vite, direttamente responsabile della creazione dell'azione meccanica che sposta il fluido attraverso la pompa. In una pompa a cavità progressiva, il tipo di pompa a vite più utilizzato nelle applicazioni industriali e di processo, il rotore è un albero metallico elicoidale lavorato con precisione che ruota eccentricamente all'interno di uno statore elastomerico resiliente. Quando il rotore gira, crea una serie continua di cavità sigillate tra la sua superficie esterna e il foro interno dello statore. Queste cavità si formano all'ingresso, avanzano assialmente verso l'uscita e collassano quando raggiungono l'estremità di scarico, spostando il fluido progressivamente e uniformemente ad ogni giro. Questa azione dà il nome alla pompa a cavità progressiva e conferisce al rotore la sua fondamentale importanza: senza un rotore correttamente progettato e adeguatamente mantenuto, la pompa non può generare la geometria della cavità necessaria per spostare il fluido.
Nelle configurazioni delle pompe a due e tre viti, utilizzate principalmente nei sistemi idraulici, nel trasferimento del carburante e nei circuiti dell'olio di lubrificazione, i rotori sono alberi profilati a vite che intrappolano il fluido tra le filettature e il corpo della pompa mentre ruotano. In questi progetti, la precisione del profilo dei denti del rotore e il gioco tra i rotori in presa determinano sia l'efficienza volumetrica della pompa che la sua massima pressione operativa. In tutti i tipi di pompe a vite, il rotore è il componente che definisce le prestazioni di pompaggio e la sua geometria, materiale, finitura superficiale e condizioni sono tutti direttamente collegati alla qualità dell'output e all'affidabilità operativa.
Geometria del rotore e suo effetto sulle prestazioni della pompa
La geometria del rotore di una pompa a vite non è arbitraria: è il prodotto di calcoli ingegneristici precisi che devono bilanciare diversi requisiti prestazionali concorrenti. Per i rotori delle pompe a cavità progressiva, i parametri geometrici chiave sono il passo del rotore, l'eccentricità, l'angolo dell'elica e il diametro del rotore. Insieme, questi parametri definiscono la dimensione e la forma delle cavità che si formano tra il rotore e lo statore e quindi determinano la cilindrata per giro della pompa, la portata massima e la capacità di generare pressione.
Il passo del rotore – la distanza assiale per un giro elicoidale completo – è direttamente correlato al passo dello statore, che è sempre il doppio del passo del rotore in una configurazione rotore a lobo singolo/statore a doppio lobo. Un passo più lungo produce cavità più grandi e una portata per giro più elevata, ma aumenta anche la lunghezza assiale della pompa per un dato numero di stadi. L'eccentricità, che è lo spostamento tra il centro geometrico del rotore e il suo asse di rotazione, determina la forma della sezione trasversale della cavità e ha una grande influenza sulla pressione di contatto tra rotore e statore. Una maggiore eccentricità crea cavità più grandi ma aumenta anche lo stress meccanico sia sul rotore che sullo statore durante il funzionamento, in particolare durante il funzionamento a secco o quando si pompano fanghi abrasivi.
I design dei rotori multistadio, in cui il profilo elicoidale si ripete su due o più lunghezze primitive all'interno di un singolo rotore, vengono utilizzati quando sono richieste pressioni di scarico più elevate. Ogni stadio aggiuntivo aggiunge un'ulteriore cavità sigillata in serie, aumentando il differenziale di pressione che la pompa può sostenere mantenendo la stessa portata. I rotori a due stadi sono comuni in applicazioni che richiedono pressioni fino a 24 bar, mentre sono disponibili modelli a quattro o sei stadi per impieghi ad alta pressione nelle applicazioni di produzione di petrolio e di disidratazione.
Materiali utilizzati per i rotori delle pompe a vite
Il materiale selezionato per il rotore di una pompa a vite deve resistere alle sollecitazioni meccaniche della rotazione e del movimento eccentrico, resistere all'usura e alla corrosione del fluido pompato e mantenere l'accuratezza dimensionale per lunghi intervalli di manutenzione. La selezione del materiale è quindi una delle decisioni più critiche nella specifica del rotore e deve essere adattata alle condizioni applicative specifiche.
Acciaio al carbonio e acciaio legato
I rotori standard in acciaio al carbonio, spesso realizzati con gradi come C45 o equivalenti, rappresentano la scelta di base per applicazioni non corrosive in cui il fluido pompato fornisce una lubrificazione adeguata. Offrono una buona lavorabilità ed un buon rapporto costo-efficacia, ma hanno una resistenza alla corrosione limitata. I rotori in acciaio legato, che incorporano aggiunte di cromo, molibdeno o nichel, forniscono resistenza meccanica, durezza e una certa resistenza alla corrosione migliorate, rendendoli adatti per compiti industriali più impegnativi, inclusi stadi ad alta pressione e applicazioni con liquami abrasivi.
Rotori placcati in cromo duro
La cromatura dura applicata su un substrato di acciaio è uno dei trattamenti superficiali più utilizzati per i rotori delle pompe a cavità progressiva. Lo strato di cromo, tipicamente di spessore compreso tra 0,05 e 0,1 mm, fornisce una superficie molto dura (900-1000 HV) che resiste all'usura abrasiva causata dai solidi sospesi nel fluido pompato, riduce il coefficiente di attrito all'interfaccia rotore-statore e offre una moderata resistenza alla corrosione in mezzi leggermente aggressivi. I rotori con cromatura dura sono la scelta standard nel trattamento delle acque reflue, nei fanghi della lavorazione alimentare e nelle applicazioni industriali generali in cui è necessaria una moderata resistenza all'abrasione senza costi eccessivi dei materiali.
Rotori in acciaio inossidabile
I rotori in acciaio inossidabile, comunemente prodotti in 316L o duplex, sono specificati per applicazioni in cui la resistenza alla corrosione è un requisito primario. Questi includono pompe per processi chimici che gestiscono acidi, alcali o soluzioni contenenti cloruro, lavorazione di alimenti e bevande dove gli standard igienici vietano l'uso della cromatura e produzione farmaceutica dove la tracciabilità dei materiali e la conformità agli standard FDA o EHEDG sono obbligatorie. I gradi di acciaio inossidabile duplex offrono una maggiore robustezza e una migliore resistenza alla corrosione per vaiolatura rispetto ai gradi austenitici standard, rendendoli preferibili in ambienti marini o chimici aggressivi.
Rotori rivestiti in carburo di tungsteno e spray termico
Per applicazioni altamente abrasive, come il pompaggio di fanghi ceramici, fanghi di perforazione, sterili di miniera o acqua prodotta carica di sabbia nelle operazioni di petrolio e gas, i rivestimenti in carburo di tungsteno applicati tramite spruzzo termico con ossitaglio ad alta velocità (HVOF) forniscono un'eccezionale resistenza all'usura ben oltre quella ottenibile con il cromo duro. I rotori rivestiti in carburo di tungsteno possono estendere gli intervalli di manutenzione di un fattore cinque o più rispetto ai rotori cromati standard in impieghi gravosi, riducendo significativamente i costi di manutenzione e i tempi di fermo nonostante il prezzo iniziale più elevato.
Meccanismi comuni di usura del rotore e modalità di guasto
Comprendere come e perché i rotori delle pompe a vite si usurano o si guastano è essenziale per progettare programmi di manutenzione efficaci e specificare i componenti di sostituzione corretti. Le modalità di errore dominanti variano a seconda del tipo di applicazione, ma se ne riscontrano diverse in tutti i settori.
| Modalità di fallimento | Causa primaria | Sintomo osservabile | Azione consigliata |
| Usura abrasiva | Particelle dure nel fluido pompato | Flusso ridotto, scorrimento aumentato | Aggiornamento al rotore rivestito in HVOF |
| Vaiolatura per corrosione | Mezzi chimici aggressivi | Vaiolature superficiali, perdita di rivestimento | Passare al grado inossidabile o duplex |
| Rottura per fatica | Sollecitazione ciclica di flessione, sovraccarico | Crepe visibili, frattura dell'albero | Controllare la pressione operativa e l'allineamento |
| Danni da funzionamento a secco | Funzionamento senza lubrificazione fluida | Rigatura, distruzione dello statore | Installare il sensore di protezione contro il funzionamento a secco |
| Delaminazione del cromo | Scarsa adesione della placcatura, impatto | Superficie sfaldata e ruvida | Sostituire il rotore, rivedere le specifiche di placcatura |
L'usura per abrasione è di gran lunga la modalità di guasto del rotore più comune nelle applicazioni che coinvolgono fanghi, fanghi o fluidi carichi di particelle. Man mano che la superficie del rotore si usura, l'interferenza tra rotore e statore diminuisce, consentendo a quantità crescenti di fluido di scivolare all'indietro dal lato di scarico ad alta pressione all'ingresso a bassa pressione. Questo slittamento si manifesta come una riduzione graduale della portata e dell'efficienza della pompa, che progredisce fino a quando la pompa non è più in grado di soddisfare i requisiti del processo e la sostituzione diventa inevitabile.
Adattamento di rotore e statore: comprensione dell'interferenza e delle sue implicazioni
Le prestazioni di una pompa a cavità progressiva dipendono in modo critico dall'accoppiamento con interferenza tra il rotore e lo statore elastomerico: la leggera interferenza dimensionale che garantisce il contatto di tenuta necessario per la formazione della cavità e la generazione di pressione. Questa interferenza è incorporata nella coppia rotore-statore in fase di progettazione ed è espressa come differenza tra le dimensioni del foro interno dello statore e le dimensioni del profilo esterno del rotore.
Un'interferenza troppo piccola si traduce in una tenuta inadeguata, un elevato scorrimento interno e una scarsa efficienza, in particolare a temperature elevate dove l'elastomero dello statore si ammorbidisce e si espande. Un'interferenza eccessiva crea una pressione di contatto e un attrito eccessivi sull'interfaccia rotore-statore, con conseguente usura accelerata dello statore, maggiori requisiti di coppia motrice, surriscaldamento e guasto prematuro di entrambi i componenti. Il livello di interferenza corretto dipende dalla mescola elastomerica dello statore, dalle proprietà lubrificanti del fluido pompato, dalla temperatura di esercizio e dal differenziale di pressione richiesto.
Quando si sostituisce un rotore usurato è fondamentale valutare contemporaneamente anche lo stato dello statore. Un nuovo rotore installato contro uno statore usurato avrà un'interferenza insufficiente nelle zone usurate e fornirà prestazioni scarse nonostante il costo del nuovo componente. Nella maggior parte degli scenari di manutenzione, sostituire il rotore e lo statore come una coppia abbinata è l'approccio più conveniente per ripristinare le prestazioni complete della pompa.
Selezione del rotore giusto per la tua applicazione
Specificando il corretto rotore della pompa a vite richiede una valutazione sistematica delle esigenze dell'applicazione rispetto a diversi parametri chiave. L'utilizzo di un rotore generico o non corrispondente può provocare guasti prematuri, scarse prestazioni della pompa o costi di manutenzione evitabili.
- Abrasività del fluido: Valutare la concentrazione, la durezza e la dimensione delle particelle dei solidi nel mezzo pompato. Per fluidi con elevato contenuto di sabbia o granuli, specificare rotori rivestiti in carburo di tungsteno HVOF. Per le applicazioni moderatamente abrasive, la cromatura dura fornisce una soluzione economicamente vantaggiosa.
- Compatibilità chimica: Identificare la composizione chimica del fluido pompato, inclusi pH, agenti ossidanti, contenuto di cloruro e componenti del solvente. Selezionare il materiale del rotore e il trattamento superficiale che siano confermati compatibili con la chimica specifica del fluido attraverso i dati di resistenza pubblicati o l'esperienza sul campo.
- Pressione di esercizio e numero di stadi: Confermare la pressione di scarico richiesta e selezionare il numero appropriato di stadi del rotore per ottenerla entro i limiti meccanici della pompa. La sovrapposizione delle fasi aumenta inutilmente i momenti flettenti del rotore e i requisiti di coppia motrice.
- Intervallo di temperatura: Le elevate temperature del fluido riducono la rigidità dell'elastomero nello statore, aumentando di fatto l'interferenza rotore-statore e la coppia motrice. Per le applicazioni ad alta temperatura, potrebbe essere necessario specificare la geometria del rotore con un'interferenza ridotta per compensare.
- Requisiti igienici: Per applicazioni alimentari, bevande e farmaceutiche, specificare rotori in acciaio inossidabile elettrolucidato con rugosità superficiale Ra ≤ 0,8 µm e confermare la conformità agli standard di progettazione igienica applicabili come EHEDG o standard sanitari 3-A.
- Approvvigionamento OEM o aftermarket: I rotori dei produttori di apparecchiature originali (OEM) sono realizzati secondo le precise tolleranze dimensionali del design originale della pompa e rappresentano la scelta più sicura per mantenere le garanzie sulle prestazioni. I rotori aftermarket di alta qualità possono garantire risparmi sui costi delle parti di ricambio, ma devono essere verificati per soddisfare le stesse specifiche dimensionali e di materiale del componente OEM prima dell'installazione.
Pratiche di manutenzione per prolungare la durata utile del rotore
La manutenzione proattiva è la strategia più affidabile ed economica per massimizzare la durata utile del rotore della pompa a vite e ridurre al minimo i tempi di fermo non pianificati. Numerose pratiche specifiche hanno un impatto comprovato sulla longevità del rotore in tutti i tipi di applicazione.
- Installare la protezione contro il funzionamento a secco: Il funzionamento a secco, anche per pochi secondi, può causare danni gravi e irreversibili sia alla superficie del rotore che all'elastomero dello statore a causa dell'assenza di fluido lubrificante sull'interfaccia di contatto. Sensori di flusso, pressostati o interruttori di livello dovrebbero essere integrati nel sistema di controllo della pompa per spegnere automaticamente la pompa prima che l'ingresso si secchi.
- Monitorare l’andamento della portata e dell’efficienza: Il monitoraggio della portata della pompa rispetto alla velocità nel tempo fornisce un avviso tempestivo dell'aumento dello scorrimento rotore-statore dovuto all'usura. Un calo graduale dell'efficienza volumetrica indica che il rotore e lo statore si stanno avvicinando alla fine della vita utile e consente la sostituzione pianificata prima che si verifichi un guasto catastrofico.
- Ispezionare la superficie del rotore ad ogni intervallo di manutenzione: Durante la manutenzione programmata, il rotore deve essere rimosso e l'intera superficie ispezionata per verificare l'eventuale presenza di usura, corrosione, delaminazione del rivestimento, crepe e variazioni dimensionali utilizzando strumenti di misurazione calibrati. Qualsiasi rotore che mostri un'usura localizzata superiore alla tolleranza del produttore deve essere sostituito anziché rimesso in servizio.
- Controllare la velocità operativa entro i limiti consigliati: Il superamento della velocità massima consigliata del rotore dal produttore aumenta il riscaldamento per attrito sull'interfaccia rotore-statore, accelera la degradazione dell'elastomero nello statore e aumenta il rischio di guasto per affaticamento del rotore. Gli azionamenti a frequenza variabile devono essere impostati con limitatori di velocità adeguati e velocità di rampa di avviamento graduale per proteggere il rotore durante l'avvio.
- Lavare la pompa prima dello spegnimento quando si maneggiano fluidi indurenti o cristallizzanti: Quando si pompano fluidi che possono indurirsi, fissarsi o cristallizzarsi a riposo, come fanghi di cemento, soluzioni di calce o determinati prodotti alimentari, il lavaggio della pompa con acqua pulita prima dello spegnimento impedisce che il rotore venga bloccato nello statore da prodotto solidificato, causando danni all'albero o strappi dello statore al successivo avvio.
Il rotore della pompa a vite è molto più di un semplice albero rotante: è un componente progettato con precisione la cui geometria, materiale, condizioni della superficie e adattamento allo statore determinano collettivamente se la pompa fornisce le prestazioni richieste dall'applicazione. Investire fin dall'inizio nelle giuste specifiche del rotore, combinato con un monitoraggio disciplinato delle condizioni e una manutenzione proattiva, è il percorso più affidabile per ridurre i costi totali di proprietà e garantire un'affidabilità costante del sistema di pompaggio per l'intera durata di servizio dell'attrezzatura.


 +86-18052670932
 +86-0523-84326888

 No. 35, Xinqiao Middle Road, Xinqiao Town, Jingjiang City, provincia di Jiangsu, Cina
